一、设备性能特点
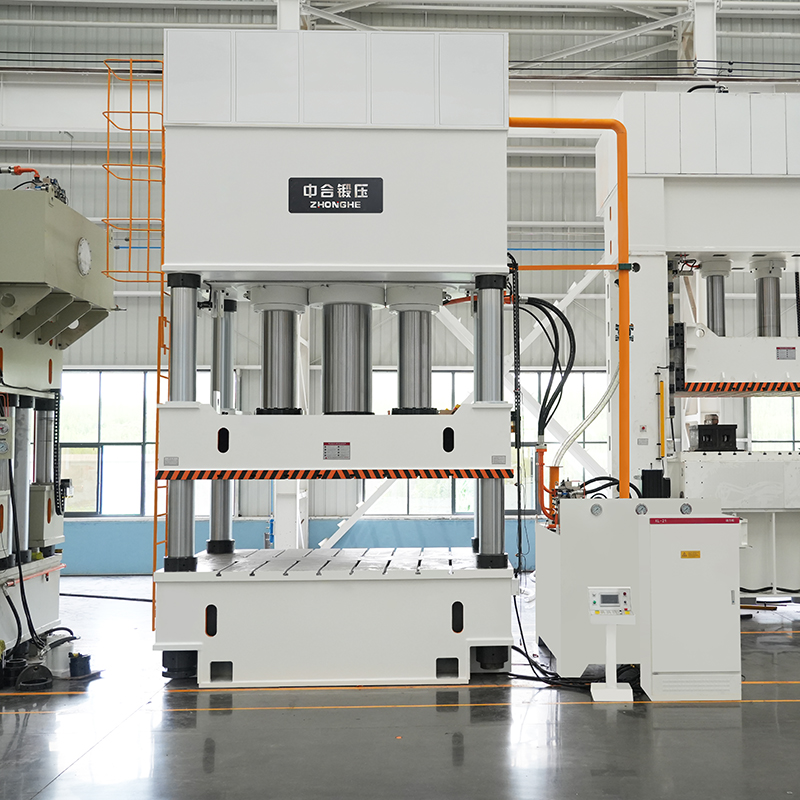
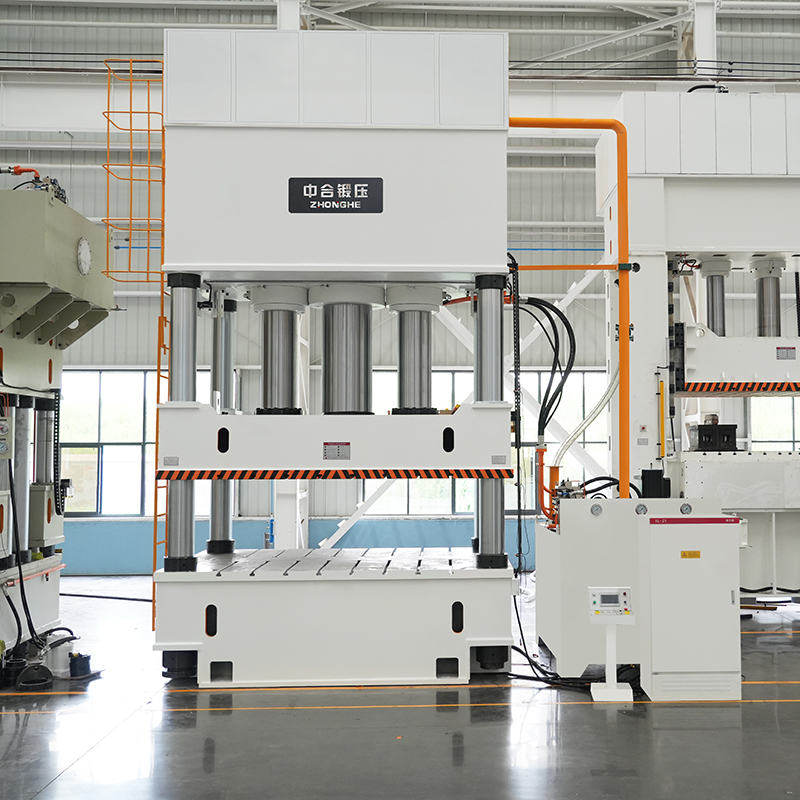
1、主机采用三梁四柱结构,上横梁、滑块、工作台均采用优质钢板焊接,焊后经回火处理或振动时效处理消除内应力,机身刚性强、精度保持性好,长期重载压制不易变形。
2、本机采用三主缸同步下压布局,三个油缸出力按台面均匀分布,压力经滑块均衡传递至模具,大台面制品受力均匀,减少局部溢料、厚薄不均和脱模变形,适合复合材料大面积模压成型。
3、独立的液压动力机构与电气系统,标配时间继电器控制,可选配 PLC 触摸屏控制系统;可实现自动、点动两种操作方式,工艺动作按“快速下行—慢速合模—加压保压固化—卸压—快速回程”完成循环。
4、工作压力可根据工艺要求通过调压阀调整,滑块行程范围由接近开关(行程挡块)控制;保压时间、加压速度、回程高度均可按制品固化工艺设定。
5、立柱选用优质圆钢,经车床抛光、淬火、镀铬后再由外圆磨床精磨,表面硬度高、光洁度好,配合铜基合金导套,导向平稳、摩擦力小、使用寿命长。
6、液压系统采用二通插装阀集成泵站,配合多重过滤保证油液清洁,减少卡阀故障;电气元件选用知名品牌,灵敏度高、可靠性强。
7、标配光幕(光电)安全保护装置,另设过载保护、超压保护和急停按钮,保障操作人员与设备安全。
8、支持按制品工艺选配模具加热与温控系统、抽芯机构、排气/吹气装置、抽真空系统、移动工作台、液压顶出(顶出缸)等附属装置;吨位、行程、开口高度和工作台尺寸均可定制。
二、主要技术参数
(下表为 1200 吨三缸机型同吨位行业通用参考参数,最终以我司针对具体制品出具的技术方案为准。)
序号 | 项目 | 单位 | 参考参数 |
1 | 公称力 | kN | 12000 |
2 | 液体最大工作压力 | MPa | 25 |
3 | 滑块行程 | mm | 900 |
4 | 最大开口高度 | mm | 1600 |
5 | 顶出力 | kN | 630 |
6 | 工作台尺寸(左右 × 前后) | mm | 2500 × 2000(可定制) |
7 | 滑块速度 · 快下 | mm/s | 100 ~ 120 |
8 | 滑块速度 · 工作压制 | mm/s | 8 ~ 15 |
9 | 滑块速度 · 回程 | mm/s | 80 |
10 | 电机功率 | kW | 37 × 2 |
11 | 顶出行程 | mm | 300 |
注:以上参数仅供参考,机器实际参数请以滕州中合锻压徐经理 13963280040(微信同号)技术方案为准。工作台尺寸、行程、开口高度、电机功率及顶出装置均可根据制品工艺单独设计。
三、机身结构说明
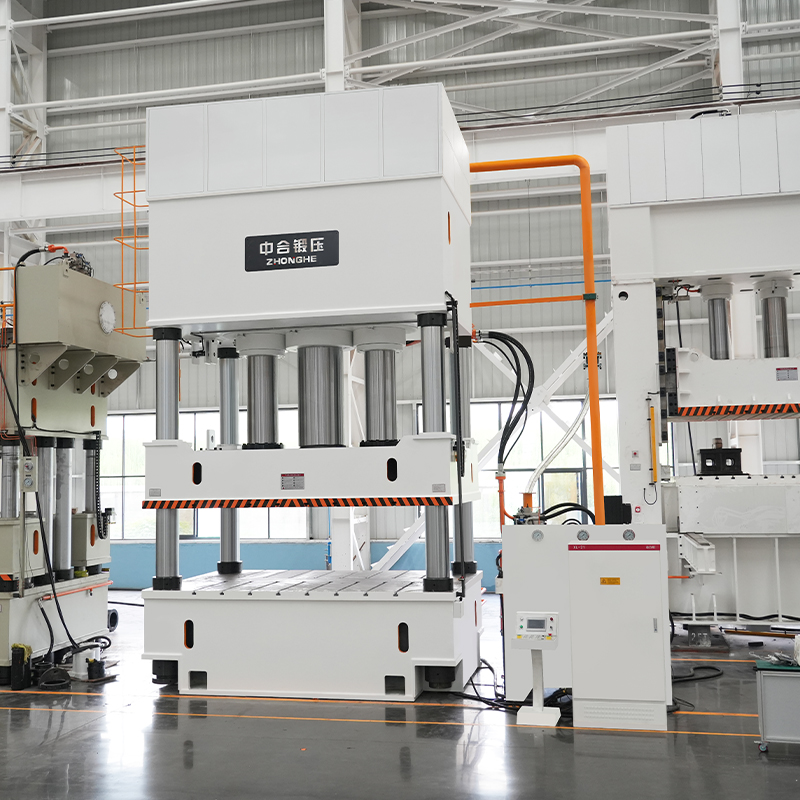
本机为三梁四柱式结构,由上横梁(主机身)、滑块、工作台和四根立柱组成:上横梁与工作台通过立柱和锁紧螺母构成封闭框架,整体经计算机有限元分析优化设计,结构合理、强度高、抗偏载能力强。三个主缸安装于上横梁,活塞杆连接活动滑块,工作时三缸同步下压,压力经滑块平面均匀传递至模具;滑块沿四根立柱上下运动,导向精度高、运行平稳。
液压站集中布置于油箱泵站之上,液压控制系统与电气控制系统集中于独立控制柜;液压站可按现场条件置于机器左侧或右侧,移动操作按钮站布置于机器前部,操作观察方便。油缸活塞杆经镀铬后再由外圆磨床精磨,兼顾表面硬度与光洁度,保护密封圈、延长油缸使用寿命。
四、适用领域
本机主要面向复合材料模压成型,适用于 SMC(片状模塑料)、BMC(团状模塑料)、GMT、玻璃钢(FRP)、碳纤维复合材料及其他热固性、热塑性非金属材料的热压模合成型,典型制品包括:
· 玻璃钢风机外壳、风机叶片、冷却塔部件;
· 玻璃钢化粪池、水箱、电缆桥架、格栅及防腐壳体;
· SMC 电表箱、配电箱外壳、汽车保险杠及导流罩等配件;
· 树脂井盖、复合漏粪板、建筑装饰板材;
· 其他大面积、大吨位复合材料构件的压制与成型。
在选配加热温控、液压顶出和抽芯排气装置后,亦可兼顾粉末制品、磨料制品及部分非金属材料的压制成型工艺。
五、可选配附件
1、移动工作台(含液压移动、定位与夹紧装置);
2、模具加热装置与独立温控系统(模温机);
3、液压顶出缸(台面多点顶出、液压垫);
4、抽芯机构、排气 / 吹气装置、抽真空系统;
5、PLC 可编程控制器与触摸式工业显示屏;
6、行程、压力、速度数显及数控装置;
7、液压系统加热与油温冷却装置;
8、光电(光幕)保护装置、滑块安全栓、打料装置;
9、伺服驱动系统及其他按工艺要求定制的装置。